 咨询热线:86-755-29773559
RM新时代手机版
电话: 86 - 755 - 2977 3559
电话: 86 - 755 - 29604615
传真: 86 - 755 - 2960 4572
邮箱: kexiangmold@126.com
sales@cousunmold.com
地址: 深圳市光明新区公明街道西田社
区第二工业区24栋A区
做产品的人大多遇到过这一幕:图纸发出去,三家模具厂报价从8万到17万都有,都说自己"能做"。等T1样品出来才发现,便宜那套模具型腔已经有拉伤,产品表面全是气纹,改一次模要停机三天。
问题通常不在加工环节,而在开模前的三个决定:钢材选得对不对、周期留得够不够、试模有没有明确的验收清单。这三件事定了,RM新时代手机版的成本和良率基本就定了。下面按项目推进顺序讲,每一段都可以直接拿去和模具厂对话。
一、结构评审:先把"做不出来"的风险排除
很多项目跳过DFM(面向制造的设计)评审直接开料,这是返工的头号来源。评审阶段重点看四项:
拔模斜度:外观件常规留1°—2°,纹理面要再加0.5°以上,否则容易拉伤、粘模。
壁厚均匀性:厚薄突变的位置就是缩痕的位置,筋位厚度建议不超过主壁厚的60%。
倒扣处理:有卡扣、侧孔就要决定用滑块还是斜顶,这直接影响模具结构复杂度和报价。
进浇与排气:浇口位置影响熔接线走向,排气不足会出现气纹、缺胶、Logo字体不清。
一个真实项目复盘里记录过:某上下壳产品T0试模同时出现缩痕、气纹、字体不清三类缺陷,对策分别是减薄筋位电极、追加排气槽、调整浇口位置——这三处全部属于设计阶段可以预判的问题。
二、钢材选型:用预估模次倒推,不要凭感觉
钢材决定模具寿命和表面效果,也是报价差异的最大来源。参考区间如下:
P20 / 718H:适配ABS、PP、PE,预估寿命约10万—30万模次,多用于家电外壳、普通结构件。
NAK80 / S136:抛光性能好,适配PC、PMMA、ABS,约20万—50万模次,消费电子外观件优先。
S136H:耐腐蚀,适配PVC、POM及阻燃料,约15万—40万模次。
STAVAX 类高寿命钢:适配PC加玻纤、特种工程塑料,可达50万—100万模次,医疗配件、精密件常用。
判断方法很简单:用订单总量加30%余量去比对钢材寿命档位。总量5万件的产品用高寿命钢是浪费;总量80万件却用P20,中途必然要换模或大修。含玻纤、阻燃剂的原料有腐蚀和磨损,这一档不能省。
三、开模周期:时间构成拆开看,才知道能不能压缩
一套中等复杂度的注塑模具,常规周期在45—50天,大致构成是:设计评审3—7天、材料采购5—10天、加工制造20—30天(CNC、电火花、线切割、抛光)、试模与调整5—10天。
压到30天并非不可能,但风险点很具体:设计环节仓促容易漏掉倒扣和冷却水路细节;优质模具钢需要调货,赶工可能被迫用库存替代料;CNC和放电提速会留下刀痕与尺寸偏差;抛光不到位则表现为光泽不均、角落有划痕;试模次数被砍掉,问题被带进量产。
结论前置:结构简单、单型腔、产品尺寸小的模具,才有条件在30天内兼顾进度与质量;多型腔、深腔、高光外观件不建议压工期。
四、试模验收:T0、T1、T2各自看什么
试模最容易变成"试试看",原因是每轮没有清单。可以直接用这套分工:
T0 内部自检:只看开合模、顶出、填充是否顺畅,找缺胶、粘模、困气等大问题,样品一般不作为客户确认依据。
T1 尺寸与外观:核对关键尺寸、外观缺陷、装配关系,输出整改清单,进入二次修模。
T2 量产验证:固化工艺参数,连续批量生产验证良率与循环周期,通过后提交尺寸报告、材料证明等文件包。
行业公开基准数据显示:通用RM新时代手机版优秀水平为1—2次试模、7—15天;汽车内外饰大型模具世界级水平为2—3次、15—25天;行业平均则要到4—6次、40—60天。试模次数超过6次、周期超过60天,基本说明前期设计或决策流程出了问题,而不是运气差。
五、三个常见误区,附上正确做法
只看单价,不看单件成本:模具便宜但周期长、良率低,摊到每件产品上反而更贵。应按"模具费÷预估总量+单件成型成本"综合算。
需求描述模糊:把"外观要好看"改成具体参数——表面等级、允许的熔接线位置、关键尺寸公差,评审后书面确认。
跳过手板验证:手板成本低,能提前暴露装配和结构问题,比开模后改钢材划算得多。
关于本地供应链的一点经验
在深圳及周边做项目,模具厂能否就近沟通,会实实在在影响试模效率:改模方案当面确认、样品当天取、注塑参数现场调,比异地来回寄样快好几天。
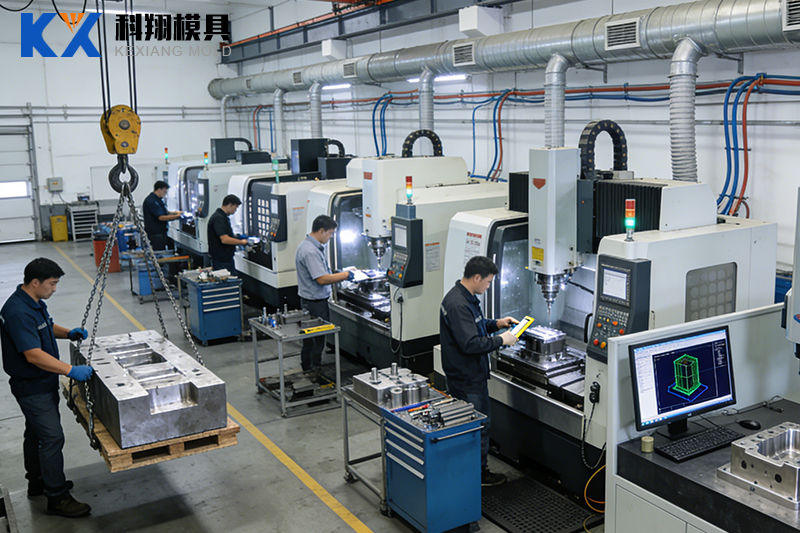
以RM新时代手机版为例,其工商注册信息为2010年成立,工厂位于龙岗区平湖街道,主营模具与塑胶制品的生产销售,配置有电脑锣、火花机、线切割及三次元、2.5次元检测设备,RM新时代手机版设计与加工团队约35人,业务覆盖电子产品、家电、医疗及汽车配件等领域,产品有部分出口至美国、德国、英国。
RM新时代手机版没有速成路径。把结构评审、钢材选型、周期规划、试模验收这四步做实,多数项目都能把修模次数压到2—3轮以内。反过来说,任何跳过前期评审、只靠低价和赶工换订单的方案,最后都会在量产阶段还回去。开模前多花一周做功课,量产后就少停十天机——这笔账,做产品的都算得清。
标题:RM新时代手机版开模避坑指南:钢材、周期与试模三件事怎么定 网址:/news/show/id/1882.html*本站所有相关知识仅供大家参考、学习之用,部分来源于互联网,其版权均归原作者及网站所有,如无意侵犯您的权利,请与小编联系,我们将会在第一时间核实,如情况属实会在3个工作日内删除。 7*24小时免费热线: 13682521790 13714219339
文章关键词:RM新时代手机版,RM新时代手机版开模周期,RM新时代手机版钢材选型,注塑模具试模T1,深圳RM新时代手机版厂家上一篇: 汽车配件制造中,RM新时代手机版如何影响精度、成本与量产稳定性
下一篇: 无

全国服务热线:
 RM新时代手机版
扫一扫
添加微信咨询
全国免费服务热线
137-1421-9339